Veiledning for valg av dispersjonsblad: Spisshastighet, geometri og slitetid for industriell blanding
En pigmentpasta som stopper ved en Hegman-avlesning på 5, eller en katodeslurry som fortsatt viser agglomerater etter nitti minutter, får vanligvis skylden på møllen. I mange av tilfellene vi blir bedt om å gjennomgå, sitter årsaken ved enden av skaftet: dispersjonsbladet.
Det korte svaret er at et dispersjonsblad gjør én jobb godt. Den fukter pulver til væske og bryter agglomerater fra hverandre ved tanntuppene. Den reduserer ikke primærpartikler, den stabiliserer ikke en suspensjon, og den kan ikke kompensere for en aksel montert i midten av en uforstyrret tank. Når spisshastighet, skivediameter, tanngeometri, bladposisjon og materiale samsvarer med formuleringen, når de fleste pastaer og slurries målfinhet i løpet av 20 til 40 minutter. Når en av disse fem er feil, dobles batchtidene vanligvis, og den ekstra tiden varmer opp produktet i stedet for å spre det.
Figurene nedenfor er typiske industrielle områder hentet fra standard blandingsteknikkpraksis. Behandle dem som et utgangspunkt for en utprøving av din egen formulering.
 |  |
Hva et dispersjonsblad gjør, og hva det ikke kan gjøre
Hver dispersjon er tre trinn. Fukting erstatter luftlaget på en partikkel med væske. Deagglomerering skiller klynger som holdes sammen av van der Waals-styrker. Stabilisering stopper disse partiklene fra å omdanne klynger, og det er en formuleringsbeslutning snarere enn en maskinvare.
Bladet virker kun på midttrinnet, og kun i en tynn sone. Skjærhastigheten topper seg innen noen få millimeter fra tanntuppen og faller raskt bort, og derfor trenger en 250 mm skive som går i 20 m/s inne i en 10 000 liters tank fortsatt en halvtime. Skjærsonen må passere gjennom hele batchen, og batchtiden er satt av omsetning i stedet for av rpm alene.
To konklusjoner følger. Et dispersjonsblad er feil verktøy for ekte fresing: hvis primærpartikler er 0,2 mikron og agglomeratene i tanken er 20 mikron, vil en tannet skive bringe partiet ned til omtrent primær størrelse og stoppe der. Og alt som hindrer at partiet pumpes forbi skiven - en sentrert aksel, manglende skjermer, for lite fri væske, faste stoffer som legger seg på basen - gjør et godt blad til en dyr åre.
Dispersjonsbladgeometri: Hvilken profil gjør hvilken jobb
For samme motoreffekt avgjør geometrien om du får skjær eller flyt.
- Sagtannskive: en flat skive med 8 til 24 tenner rundt felgen. Nesten all tilført energi blir lokal skjærkraft og svært lite blir til pumping, som er akkurat det fukting og agglomeratnedbrytning trenger.
- Slisset eller perforert skive: samme ytre profil med hull gjennom fronten. Materiale flyter gjennom platen i stedet for rundt den, lommen med lav skjærkraft i midten krymper, og 2000 til 5000 cP-pastaer oppfører seg bedre enn med en solid plate.
- Rotor-statorhode: en tannet rotor inne i en slisset stator med noen få millimeters gap. Den produserer den mest intense skjærkraften, men i et veldig lite volum, så gjennomstrømningen per kilowatt er lavere og høye faststoffbelastninger er upraktiske.
- Propeller og turbiner: strømningsgeneratorer ved 3 til 8 m/s. De blander og suspenderer faste stoffer, men de bryter ikke pigmentagglomerater ved praktiske hastigheter.
Tabellen nedenfor sammenligner profilene kvalitativt. Poengsummene er orienteringsindekser, ikke målte verdier.
Profilsammenligning: sagtannskive vs turbin med skråblad
Sag-tann dispersjonsskive Turbin med skråblad
Tipshastighet og skivediameter: De to tallene som bestemmer finhet
Spisshastighet er lik pi ganger skivediameter ganger rotasjonshastighet. En 250 mm skive som dreier med 1500 o/min går med 19,6 m/s, komfortabelt inne i spredningsvinduet. En 150 mm skive trenger ca 2400 o/min for å nå samme tall, og derfor leverer underdimensjonerte skiver i store tanker sjelden.
Vanlige blandingsreferanser plasserer sagtannspredningsarbeid mellom 18 og 25 m/s. Under ca. 15 m/s overlever agglomerater passet. Over 25 m/s blir den ekstra energien for det meste varme, luftinnblanding og raskere tannslitasje fremfor en finere sliping.
Typiske periferihastighetsvinduer etter omrørertype (m/s)
Områder gjenspeiler vanlig blandingsteknikkspraksis; bekrefte ved rettssak.
Oppskalering følger de samme tallene. Hold spisshastigheten konstant når oppgaven er dispersjon, og hold kraften per volumenhet konstant når oppgaven er blanding eller faststoffsuspensjon. Å forveksle de to er en vanlig årsak til at en pilotbatch ikke kan reproduseres i produksjonsskala.
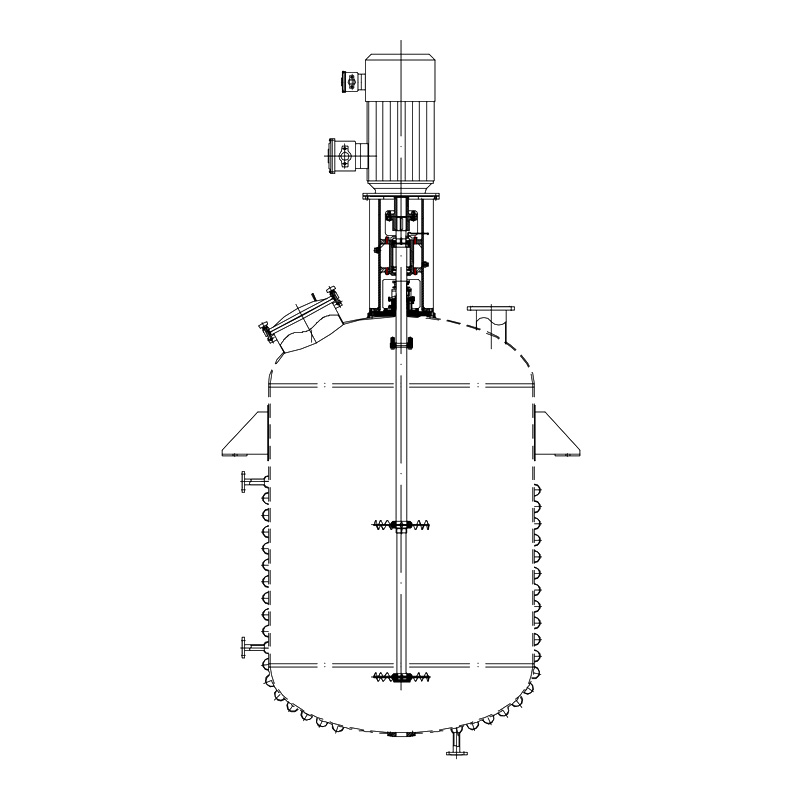 TOPA005 FS1-serien høyhastighets disperger Basert på Tops mange års erfaring og unike teknologi og anvendelsen av avansert måle- og analyseteknologi, designet vi høyeffektive impellere med... Se produkt →
Tilpasse bladet til viskositet og belastning av faste stoffer
Viskositet ved prosesstemperatur, pluss lasting av faste stoffer, velger maskinvaren. Tabellen nedenfor gir praktiske utgangspunkt for den første prøven.
| Produktets viskositet | Bladtype | Tipshastighet | D/T-forhold | Typisk plikt |
|---|---|---|---|---|
| Opptil 1000 cP | Sagtannskive | 18-25 m/s | 0,30-0,40 | Pigmentfukting, løsemiddelbelegg, blekk |
| 1000-5000 cP | Slisset eller perforert skive | 15-20 m/s | 0,35-0,50 | Batterislurry, fargepastaer, agrokjemikalier |
| 5 000-20 000 cP | Rotor-stator hode with anchor | 12-18 m/s | 0,40-0,60 | Lim, tetningsmidler, tykke pastaer |
| Over 20 000 cP | Planet eller bånd, ikke en plate | 1-5 m/s | 0,60-0,90 | Pasta med høyt faststoffinnhold, elting |
Batterislurry sitter i det midterste båndet: høye faste stoffer, slitende aktivt materiale og en slisset skive som vanligvis overgår en solid plate fordi materialet fortsetter å bevege seg gjennom skivens overflate i stedet for bare rundt kanten. Produksjonseksempler er samlet i vår litiumbatteriindustrien prosjektnotater.
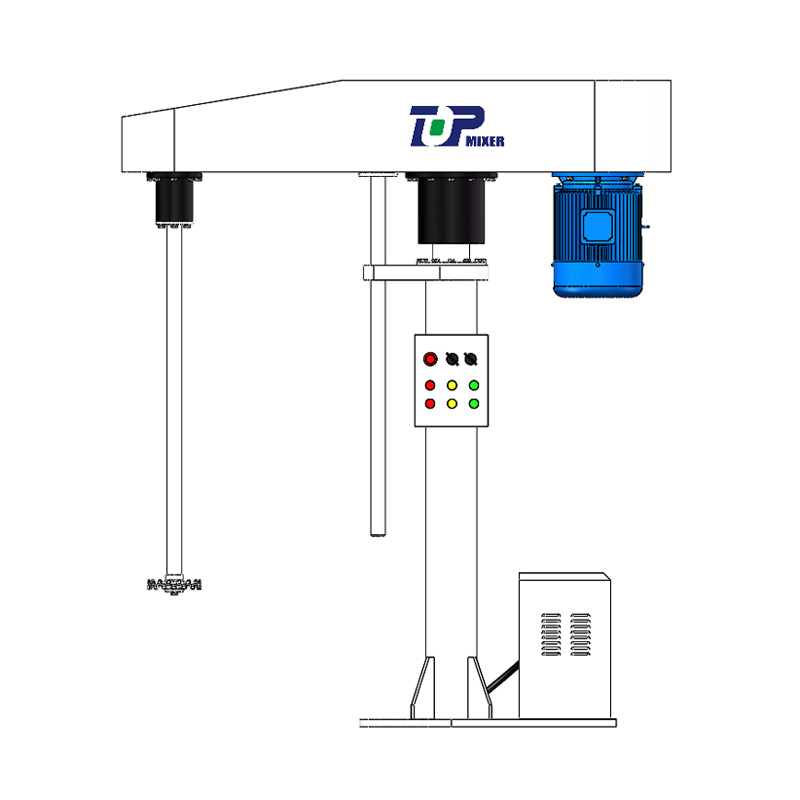 TOPH51 Series FL høyhastighets disperger Denne serien med dispersjonsblandere kan utstyres med et tannet dispersjonsbrett for høyhastighets dispersjonsrøring, eller ulike typer røremaskiner for omrøring ... Se produkt →
Materiale, hardhet og slitetid
De fleste industrielle dispersjonsskiver er laget av 304 eller 316L rustfritt stål. Som passer organiske pigmenter og hygienisk plikt. Den passer ikke til rutil titandioksid, jernoksid, keramiske fyllstoffer eller katodeaktivt materiale, der en slipende slurry kan runde tannkantene innen noen få hundre driftstimer.
For slipende bruk er alternativene herdet martensittisk eller dupleks rustfritt, en herdet og slipt tannprofil, eller et polymerbelegg der metallforurensning må unngås. To tidlige advarsler om slitasje er en finhet av sliping som driver oppover og en batchtid som kryper. Mål tannkantradiusen under planlagte nedstengninger: når den når omtrent 0,5 til 1 mm, er den lokale skjæringen som utfører deagglomereringen stort sett borte.
Balanse er også viktig ved disse hastighetene. En skive som går i 20 m/s på en overhengende aksel, gjør ubalanse og utløp til vibrasjon, og deretter til tetning eller lagersvikt. Leverandører som modellerer pumpehjulet og tanken før tilbud, bruker CFD strømningsanalyse kan for eksempel vise hvor høyskjærsonen faktisk faller, noe som hjelper mer på spesifikasjonsstadiet enn en nominell motorvurdering gjør.
 |  |
 |  |
Installasjonsgeometri: Offset, Baffler og platehøyde
Maskinvare er halve svaret. Posisjon er den andre halvdelen.
- Akselforskyvning: monter akselen 1/6 til 1/4 av tankdiameteren utenfor midten. En sentrert aksel i en uforstyrret tank lar hele partiet rotere med skiven, og den relative hastigheten som produserer skjær kollapser.
- Baffler: en til fire vertikale plater, hver omtrent en tiendedel av tankens diameter brede, konverterer rotasjon til topp-til-bunn-omsetning.
- Skivehøyde: 0,5 til 1 skivediameter over tankbunnen. Nedre begraver platen i faste stoffer; høyere etterlater et dødt lag på basen.
- Nedsenkning: minst 1,5 skivediameter under væskeoverflaten for å begrense virveldannelse og luftinnblanding.
- Akselstøtte: lange aksler med spredende hastigheter trenger et jevnt lager eller et kortere overheng, så sjekk den kritiske hastigheten før du bestiller maskinvare.
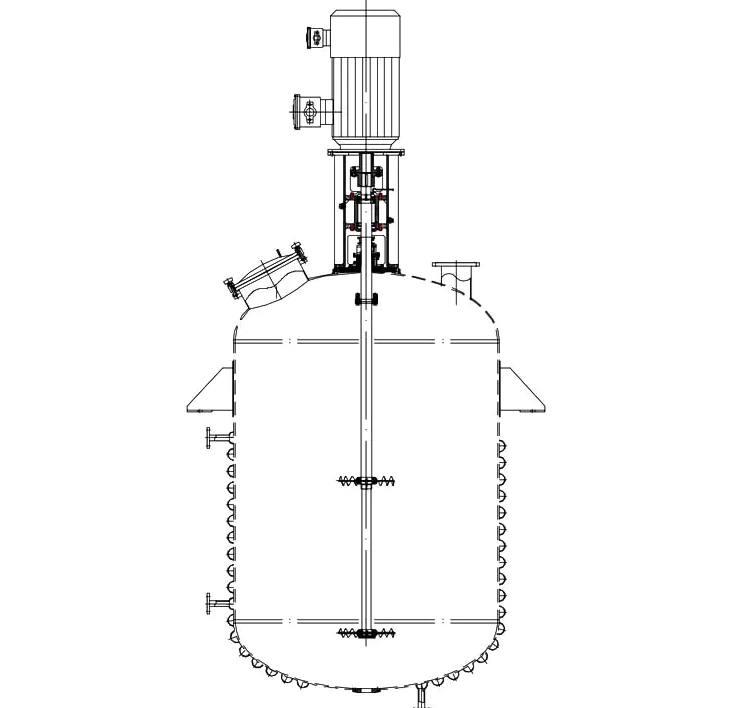
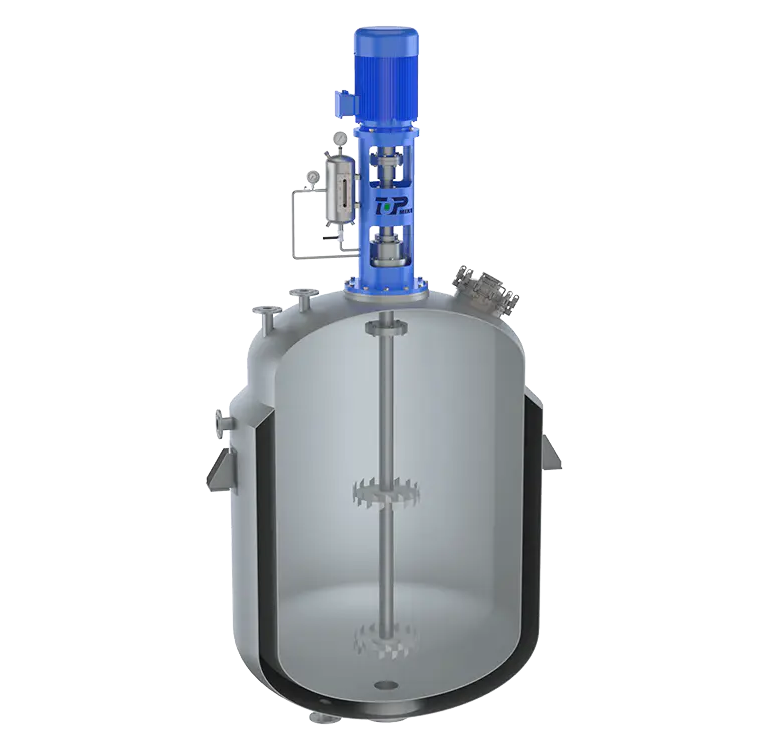
Isometrisk visning: dispersjonsskivemontering i tanken
Symptomkontroll: Når malingens finhet går i stå
- Male staller ved 5 til 6 Hegman med normal viskositet: spisshastigheten er for lav, eller skiven er underdimensjonert for batchvolumet.
- Pulveret flyter og danner klumper: virvelen er for svak, eller pulver mates raskere enn det kan våtes ut.
- Fin nær veggen, grov i midten: sentrert skaft eller manglende skjermer, slik at partiet roterer i stedet for å sirkulere.
- Den ene siden av skiven slites raskere: akselutløp eller koblingsfeil.
- Skumdannelse og luftinnblanding: spisshastighet over 25 m/s, eller skiven går for nær væskeoverflaten.
Der skumdannelse kommer fra formuleringen i stedet for driftspunktet, kan en skumdempende skovl monteres på samme aksel over dispergeringsskiven.
 XPJ Defoaming Paddle Defoaming Agitator XPJ defoaming paddle er en U-formet gitterstrimmel av bladet, som mekanisk ødelegger det medium skum som dannes under omrøring, og hemmer det medium skummet. Se produkt →
En kort spesifikasjonssjekkliste
- Oppgi målfinheten for maling og testmetoden, ikke bare batchtiden.
- Oppgi viskositet ved prosesstemperatur, faststoffbelastning og om faststoffet er slipende.
- Bekreft tankdiameter, arbeidsvolum og tilgjengelig aksellengde før du fester skivediameteren.
- Fastsett spisshastighet for spredningseffekt og effekt per volum for blandingsdrift, og ikke bland de to.
- Spesifiser tannmateriale, hardhet og beleggalternativer for slipende eller forurensningsfølsomme produkter.
- Be om omsetningstid og skjærsoneposisjon, ideelt støttet av strømningsmodellering, i stedet for en motorvurdering alene.
Dispersion Blade FAQ
Hvilken spisshastighet skal et dispersjonsblad kjøre med?
De fleste sagtannspredningsskiver går mellom 18 og 25 m/s på tannspissen. Agglomerater under omtrent 15 m/s overlever passet; over 25 m/s blir den ekstra energien stort sett til varme, luftinnblanding og slitasje.
Hva er forskjellen mellom et dispersjonsblad og en blandepropell?
En propell flytter volum, et spredningsblad skaper lokal skjærkraft. Propeller ved 3 til 8 m/s blander og suspenderer faste stoffer, mens en tannet skive ved 18 til 25 m/s bryter agglomerater fra hverandre. Å blande en pigmentpasta med en propell vil ikke forbedre Hegman-avlesningen.
Hvilket materiale er best for slipende pigmenter?
304 eller 316L rustfritt er fint for organiske pigmenter. For rutil titandioksid, jernoksid, keramiske fyllstoffer eller katodeaktivt materiale, velg herdet martensittisk eller dupleks rustfritt, eller en belagt skive der metallforurensning er kritisk.
Hvordan vet jeg når et dispersjonsblad er utslitt?
Se etter finheten til malingen som driver oppover og batchtidene kryper oppover. Mål tannkantradius ved avstengning; når den når ca. 0,5 til 1 mm, er skjæringen borte og skiven bør slipes på nytt eller skiftes ut.
Klarer én skive både fukting og finspredning?
Den kan håndtere begge stadiene i ett kar hvis pulver tilsettes under en sterk virvel og spisshastigheten holdes nær toppen av området. Den kan ikke erstatte en perlemølle, fordi en skive ikke vil redusere primærpartikler under deres agglomeratstørrelse.
Hvorfor blir en dispersjonsbatch varm og skummer?
Vanligvis en spisshastighet over 25 m/s, en skive for nær væskeoverflaten, eller for lite fri væske. Senk platen, reduser hastigheten eller del tilsetningen i to trinn.
De fleste spredningsproblemer viser seg å være geometriproblemer. Kontroller spisshastighet, skivediameter, tanntilstand og bladposisjon før du legger til tid eller hestekrefter til batchen. Hvis tallene trenger en ny vurdering, vurderer våre ingeniører tankgeometri, produktviskositet og finhetsmål opp mot dispergeringsenheten og kommer tilbake med en konkret innstilling til prøve.


- Nr. 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsu-provinsen, Kina
- [email protected]
- Fasttelefon: +86-0510-83383966 +86-0510-83390667
- Telefon: +86-0510-83390667
- Hr. Chen: +86-18061519769 Hr. Xu: +86-13706183972
- Hr. Lu: +86-18915337056
- Produktlenke
- Top-Entry Mixer
- Blander med bunninngang
- Side-Entry Mixer
- REGISTRER DEG
- Registrer deg for å være den første til å få de siste nyhetene fra Top Intelligent Technology
- Abonner